

في عالم التصنيع الديناميكي ، تقف تصنيع CNC (التحكم العددي للكمبيوتر) كحجرات في إنتاج أجزاء فولاذية عالية الجودة. كمورد موثوق من CNC Steel Parts ، لقد شاهدت مباشرة التحديات التي تأتي مع هذه العملية الدقيقة. في هذه المدونة ، سوف أتعمق في أخطاء التصنيع الشائعة في قطع غيار الصلب CNC وأشارك طرق الوقاية الفعالة.
1. الانحرافات الأبعاد
دقة الأبعاد ذات أهمية قصوى في تصنيع قطع غيار CNC الصلب. حتى أدنى انحراف يمكن أن يجعل جزءًا عديم الجدوى ، مما يؤدي إلى إعادة صياغة مكلفة أو حتى الرفض الكامل.
أسباب مشتركة
- أداة ارتداء الأداة: بمرور الوقت ، تآكل أدوات القطع. هذا يؤثر على قطر القطع ويمكن أن يؤدي إلى وجود أجزاء أقل من الحجم. على سبيل المثال ، قد يقطع مطحنة النهاية البالية ثقبًا بقطر أصغر مما هو محدد.
- التمدد الحراري: أثناء عملية الآلات ، يتم إنشاء الحرارة. يتوسع الصلب عند تسخينه ، وإذا لم يكن نظام التبريد فعالًا ، فقد يبرد الجزء ويتقلص بحجم مختلف عن الأبعاد المقصودة.
- برمجة غير صحيحة: يمكن أن يؤدي خطأ بسيط في برنامج CNC ، مثل الإحداثي غير الصحيح أو معدل التغذية الخاطئ ، إلى عدم دقة الأبعاد.
طرق الوقاية
- فحص الأدوات العادية واستبدالها: تنفيذ نظام إدارة أدوات صارم. قم بتعيين حد لعدد الأجزاء التي يمكن للأداة آليتها أو مراقبة ارتداء الأداة من خلال الفحص البصري أو استخدام معدات مراقبة الأدوات. استبدال الأدوات البالية - على الفور لضمان أداء القطع المتسق.
- الإدارة الحرارية: استخدام أنظمة التبريد الفعالة ، مثل مضخات سائل التبريد ، للحفاظ على درجة الحرارة مستقرة أثناء الآلات. فكر في التسخين قبل التدفئة أو تبريد قطعة العمل لتقليل تأثير التمدد الحراري. بالإضافة إلى ذلك ، اسمح للجزء أن يبرد إلى درجة حرارة الغرفة قبل قياس أبعاده.
- التحقق من البرنامج: قبل بدء الإنتاج ، مراجعة ومحاكاة برنامج CNC بدقة. استخدم برنامج المحاكاة للتحقق من أي أخطاء محتملة في الرمز. اطلب من المبرمج الثاني مراجعة الرمز لالتقاط أي أخطاء تم تجاهلها.
2. قضايا خشونة السطح
يعد الانتهاء من السطح لجزء الصلب CNC أمرًا بالغ الأهمية ، خاصة بالنسبة للأجزاء التي ستكون على اتصال مع المكونات الأخرى أو تحتاج إلى ظهور جمالي معين.
أسباب مشتركة
- اختيار الأداة: يمكن أن يؤدي استخدام النوع الخطأ من أداة القطع أو الأداة ذات الحافة المملة إلى أسطح خشنة. على سبيل المثال ، قد لا تكون مطحنة نهاية الكرة - الأنف مناسبة لإنهاء السطح المسطح ، مما يؤدي إلى علامات الأدوات المرئية.
- إعدادات التغذية والسرعة: يمكن أن تؤدي معدلات التغذية غير الصحيحة وسرعات المغزل إلى قطع غير متكافئة وسوء السطح. قد يؤدي معدل التغذية المرتفع إلى جانب سرعة المغزل المنخفضة إلى تمزيق الأداة من المواد بدلاً من قطعها بشكل نظيف.
- إخلاء الرقائق: إذا لم تتم إزالة الرقائق بشكل صحيح من منطقة القطع ، فيمكنها الحصول على محاصرة بين الأداة والشغل ، مما يسبب الخدوش والسطح الخشن.
طرق الوقاية
- اختيار الأداة الصحيح: اختر أداة القطع المناسبة بناءً على المادة ، والتشطيب السطحي المطلوب ، وهندسة الجزء. استخدم أدوات حادة وتأكد من أنها أرضية بشكل صحيح. فكر في استخدام الأدوات المطلية لتحسين أداء الأداء وحياة الأدوات الأطول.
- تحسين إعدادات التغذية والسرعة: إجراء اختبارات لتحديد معدل التغذية الأمثل وسرعة المغزل للمواد الصلب المحددة وتشغيل القطع. ارجع إلى توصيات الشركة المصنعة للأدوات وضبط الإعدادات بناءً على نتائج الاختبارات.
- إخلاء رقاقة فعال: استخدم قواطع الرقائق على أداة القطع لكسر الرقائق إلى قطع أصغر وأكثر قابلية للإدارة. تأكد من توجيه تدفق المبرد نحو منطقة القطع لطرد الرقائق. فكر في استخدام ناقلات الرقائق لإزالة الرقائق من منطقة العمل بسرعة.
3. تشكيل لدغ
البورس عبارة عن توقعات صغيرة غير مرغوب فيها للمواد التي تتشكل على حواف الجزء المُصنّع. يمكن أن يكونوا خطرًا على السلامة ، ويتداخل مع تجميع الأجزاء ، ويؤثر على الجودة الإجمالية للمنتج.
أسباب مشتركة
- مخرج الأداة: عندما تخرج أداة القطع من الشغل ، يمكن أن تتسبب في تكوين لدغ على جانب الخروج. هذا شائع بشكل خاص في عمليات الحفر والطحن.
- خصائص المواد: بعض المواد الفولاذية أكثر عرضة لتشكيل لدغية من غيرها. على سبيل المثال ، قد تشكل المواد ذات ليونة عالية فترات أكبر أثناء الآلات.
- قوى قطع منخفضة: يمكن أن تتسبب قوى القطع غير الكافية في تشوه المادة بدلاً من قطعها بشكل نظيف ، مما يؤدي إلى تكوين Burr.
طرق الوقاية
- لدغ - تقنيات الآلات الحرة: استخدام تقنيات مثل الشطورة أو الأدوات التنقيب أثناء عملية التصنيع لمنع التشكيل. على سبيل المثال ، يمكن استخدام مطحنة Chamfer لإنشاء ميزة مشطولة ، مما يقلل من احتمال حدوث Burrs في مخرج الأداة.
- اختيار المواد والعلاج: إن أمكن ، اختر مادة فولاذية أقل عرضة لتشكيل الأشرطة. الحرارة - يمكن لعلاج المادة قبل الآلات أيضًا تحسين قابليتها للآلات وتقليل تكوين الأشرطة.
- معلمات القطع المثلى: اضبط معلمات القطع ، مثل معدل التغذية ، وسرعة المغزل ، وعمق القطع ، لضمان قوى القطع الكافية. قد يكون معدل التغذية الأعلى وسرعة انخفاض المغزل في بعض الأحيان أكثر فعالية في تقليل الأطراف.
4. الشقوق والمسامية
يمكن أن تضعف الشقوق والمسامية في أجزاء الصلب CNC بشكل كبير بنية الجزء وتؤدي إلى فشل سابق لأوانه.
أسباب مشتركة
- مشاكل معالجة الحرارة: يمكن أن تسبب عمليات المعالجة الحرارية غير الصحيحة ، مثل التبريد السريع أو ارتفاع درجة الحرارة ، ضغوطًا داخلية في الصلب ، مما يؤدي إلى تشققات.
- عيوب المواد: قد يكون للمواد الفولاذية الخام عيوب متأصلة ، مثل المسامية أو الادراج ، والتي يمكن تفاقمها أثناء الآلات.
- عالي السرعة الآلات: يمكن للآلات بسرعات عالية للغاية أن تولد الحرارة والإجهاد المفرط ، مما يزيد من خطر الشقوق والمسامية.
طرق الوقاية
- معالجة الحرارة المناسبة: اتبع بئر عملية معالجة الحرارة المحددة. استخدم فرن المعالجة الحرارية مع التحكم الدقيق في درجة الحرارة. راقب معدل التبريد بعناية لتجنب التغيرات السريعة في درجات الحرارة التي يمكن أن تسبب ضغوطًا داخلية.
- فحص المواد: قبل البدء في التصنيع ، افحص المواد الفولاذية الخام تمامًا لأي عيوب. استخدم طرق الاختبار غير المدمرة ، مثل الاختبار بالموجات فوق الصوتية أو فحص الجسيمات المغناطيسية ، للكشف عن العيوب الداخلية.
- سرعات الآلات المثلى: تجنب الآلات بسرعات عالية بشكل مفرط. ابحث عن التوازن الصحيح بين الإنتاجية وجودة الجزء. استخدم معلمات القطع التي تقلل من توليد الحرارة والإجهاد على قطعة العمل.
5. لدغ وميض
غالبًا ما يكون الناجم عن التثبيت غير الصحيح أو تشوه المواد المفرطة أثناء عملية التصنيع.
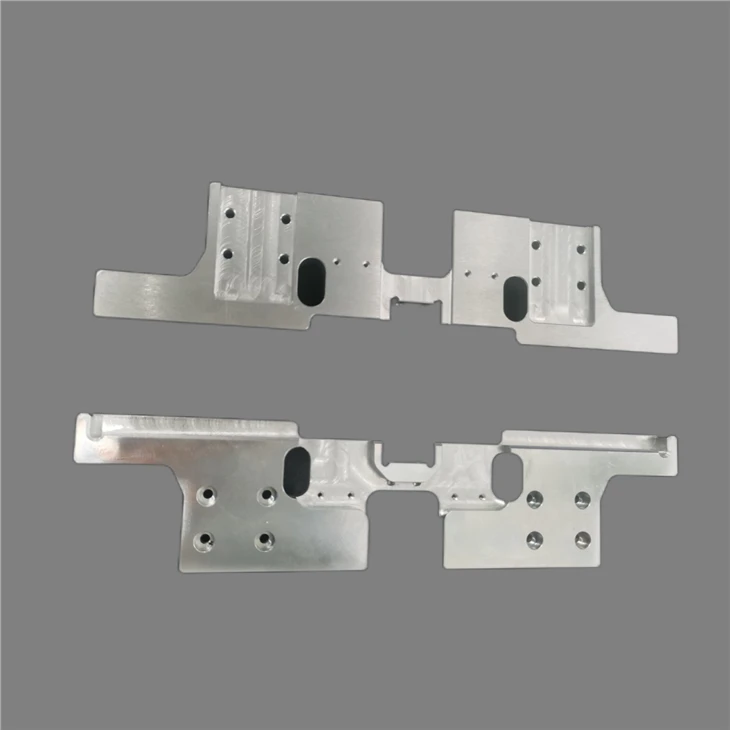

أسباب مشتركة
- قضايا التثبيت: إذا لم يتم تثبيت قطعة الشغل بشكل آمن ، فيمكنها التحرك أثناء الآلات ، مما تسبب في الفراش والفلاش. بالإضافة إلى ذلك ، فإن استخدام النوع الخطأ من المشبك أو تطبيق الكثير من الضغط يمكن أن يشوه قطعة العمل.
- إزالة المواد المفرطة: يمكن أن يؤدي إزالة الكثير من المواد في تمريرة واحدة إلى تشويه المادة وإنشاء نوبات وفلاش.
طرق الوقاية
- التقدم المناسب: استخدم طريقة التثبيت المناسبة لشكل الجزء وحجمه. تأكد من أن الشغل يتم تثبيته بحزم ولكن دون التسبب في تشوه مفرط. فكر في استخدام الفكين الناعم أو المباريات المخصصة لعقد الشغل بشكل آمن.
- إزالة المواد الأمثل: قسّم عملية إزالة المواد إلى تمريرات متعددة. استخدم تمريرة خشنة لإزالة غالبية المواد ومرور تشطيب لتحقيق الأبعاد النهائية والتشطيب السطحي. هذا يقلل من التوتر على قطعة العمل ويقلل من تكوين البورس والفلاش.
كمورد CNC Steel Parts ، نحن ملتزمون بتوفير منتجات عالية الجودة لعملائنا. من خلال فهم ومعالجة أخطاء التصنيع المشتركة هذه ، يمكننا التأكد من أن أجزاءنا تلبي معايير الجودة الأكثر صرامة. إذا كنت في السوقأجزاء التيتانيوم CNCوأجزاء أجهزة الجهاز عالية الدقة CNC، أوأجزاء الألومنيوم عالية الدقة، أو أي مكونات أخرى من CNC - مكونات مُصنعة ، ندعوك للاتصال بنا للحصول على عرض أسعار ومناقشة متطلباتك المحددة. فريقنا ذو الخبرة مستعد للعمل معك لتوفير أفضل الحلول لتلبية احتياجات التصنيع الخاصة بك.
مراجع
- "كتيب Machining CNC" - دليل شامل على عمليات تصنيع CNC وأفضل الممارسات.
- "مبادئ قطع المعادن" - كتاب يتخطى العلم وراء قطع المعادن وكيفية تحسين معلمات القطع.
- صناعة البيضات على مراقبة جودة الآلات CNC والوقاية من الأخطاء.